Вакуумно-индукционная печь: ответы на часто задаваемые вопросы (обязательно для специалистов по материалам)
2026-08-09
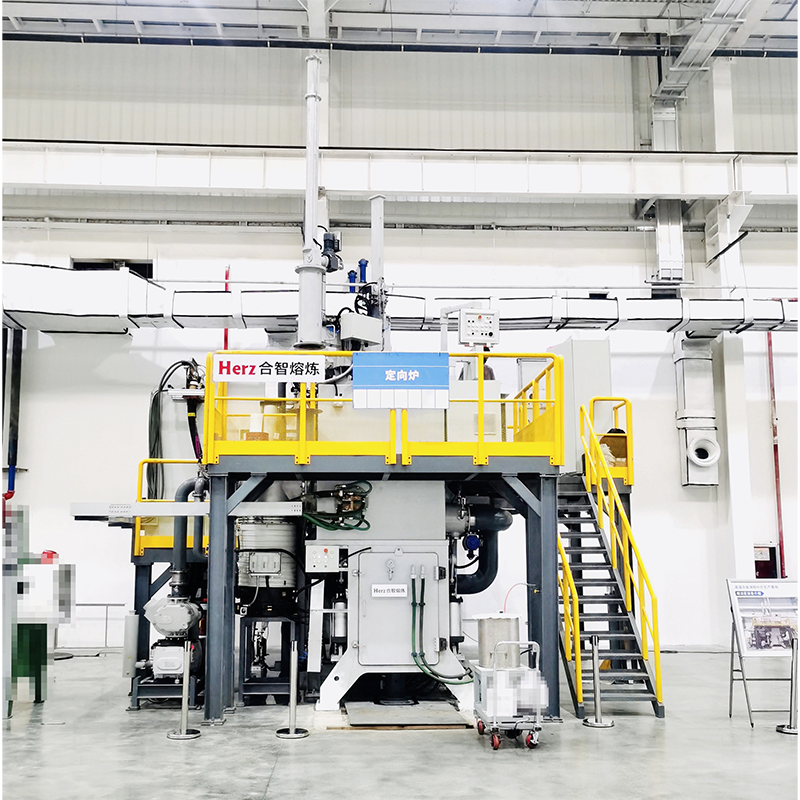
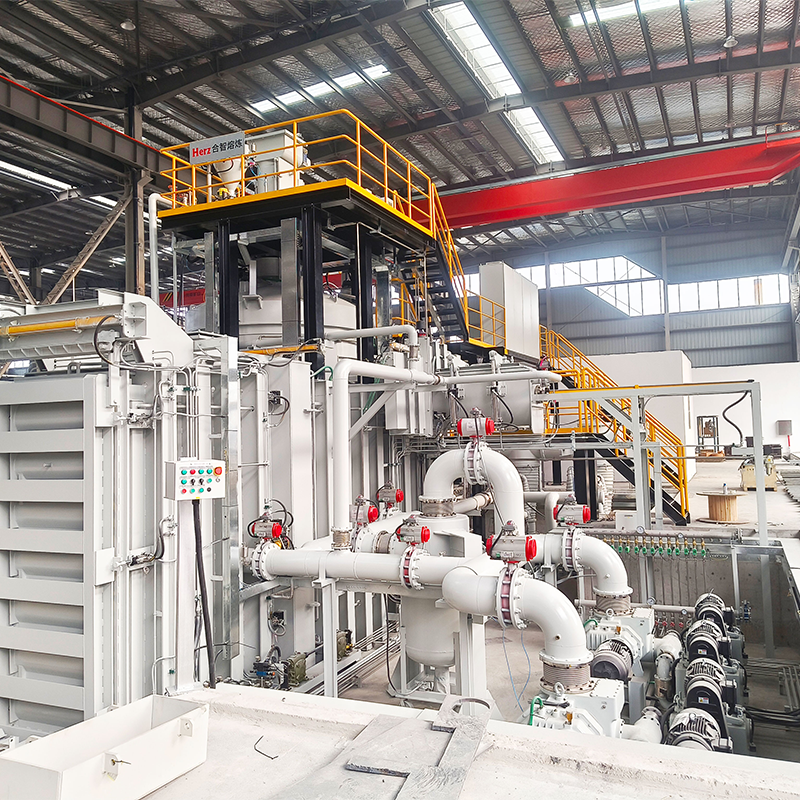
Вакуумно индукционная плавка осуществляется в условиях вакуума за счёт вихревых токов, индуцируемых электромагнитным полем в металле для нагрева и плавки шихты. Она отличается небольшим объёмом плавильной камеры, коротким временем вакуумирования и циклом плавки, удобством регулирования температуры и давления, возможностью рекуперации летучих элементов и точного контроля состава сплава. Благодаря указанным преимуществам вакуумно индукционные печи стали важнейшим оборудованием для производства специальных сталей, прецизионных, электронагревательных, жаропрочных и коррозионностойких сплавов.

1.Что такое вакуум?
Если в герметичном сосуде уменьшится количество молекул газа, то давление, создаваемое молекулами газа на единицу площади, понизится. Пространство внутри сосуда, где давление ниже атмосферного, называется вакуумом.
2.Принцип работы вакуумно‑индукционной печи?
Принцип основан на электромагнитной индукции: в металлической шихте возникает электрический ток. За счёт электрического сопротивления металла по закону Джоуля‑Ленца электрическая энергия преобразуется в тепловую, которая плавит металл.
3.Как формируется электромагнитное перемешивание в вакуумно‑индукционной печи?
Расплавленный металл в тигле подвергается действию электродинамических сил от магнитного поля индукционной катушки. Из‑за скин‑эффекта вихревые токи в расплаве направлены противоположно току в катушке, что вызывает силу отталкивания. Сила отталкивания направлена к оси тигля, толкая расплав к центру. Поскольку катушка является короткой, на её концах электродинамическая сила снижается: распределение силы — минимальное по краям, максимальное в средней части. Под действием этих сил расплав движется из средней части к оси тигля, от центра течет вверх и вниз. При повторяющемся цикле возникает интенсивное движение жидкого металла. При реальной плавке визуально наблюдается подъём и бурление расплава в центральной зоне тигля — это и есть электромагнитное перемешивание.
4.Роль электромагнитного перемешивания
① Ускоряет физико‑химические реакции во время плавки;
② Обеспечивает однородность состава расплава;
③ Выравнивает температуру жидкого металла в тигле, обеспечивая полное протекание реакций плавки;
④ Преодолевает гидростатическое давление, выталкивает пузырьки газов из глубин расплава на поверхность, облегчает удаление газов и снижает газовые включения в сплаве;
⑤ Интенсивное перемешивание усиливает механическое воздействие расплава на тигель, сокращая срок его службы;
⑥ Ускоряет разложение огнеупорного материала тигля при высокой температуре, вызывая повторное загрязнение расплава.
5.Что такое степень вакуума?
Степень вакуума характеризует разрежённость газа при давлении ниже одной атмосферы, измеряется в единицах давления.
6.Что такое скорость натекания?
Скорость натекания — величина повышения давления в единицу времени после герметизации вакуумного оборудования.
7.Что такое скин‑эффект (эффект поверхностного слоя)?
При прохождении переменного тока через проводник (шихта при плавке) наблюдается неравномерное распределение тока по сечению: плотность тока максимальна у поверхности проводника и уменьшается к центру. Это явление называется скин‑эффектом.
8.Что такое электромагнитная индукция?
Переменный ток, протекающий по проводу, создаёт переменное магнитное поле. Если замкнутый провод поместить в изменяющееся магнитное поле, в нём возникнет переменный электрический ток. Данное явление — электромагнитная индукция.
9.Формула расчёта скорости натекания вакуумно‑индукционной печи
\(E=\frac{P_2-P_1}{\triangle t}\) (Па/мин)
10.Преимущества плавки в вакуумно‑индукционной печи
① Отсутствие загрязнения воздухом и шлаками, получается чистый сплав с высокими эксплуатационными характеристиками;
② Вакуум создаёт благоприятные условия для дегазации, содержание газов в стали и сплавах низкое;
③ В вакууме металл слабо окисляется;
④ Часть примесей, внесённых исходным сырьём (Pb, Bi и др.), испаряется в вакууме, происходит рафинирование материала;
⑤ При вакуумно‑индукционной плавке возможно раскисление углеродом, продукт раскисления является газом, обеспечивается высокая чистота сплава;
⑥ Обеспечивается точная регулировка и контроль химического состава;
⑦ Допускается использование возвратных отходов.
11.Недостатки плавки в вакуумно‑индукционной печи
① Сложное оборудование, высокая стоимость и капитальные вложения;
② Сложность технического обслуживания, высокие эксплуатационные расходы и себестоимость продукции;
③ Загрязнение металла огнеупорным материалом тигля во время плавки;
④ Относительно небольшая масса плавки, большой объём контрольных испытаний.
12.Основные параметры вакуумных насосов и их значение
① Предельный вакуум: минимальное стабильное давление, достигаемое при длительном откачке при заглушенном входе насоса, то есть максимально достижимый стабильный вакуум;
② Скорость откачки: объём газа, откачиваемый насосом за единицу времени;
③ Максимальное давление на выходе: максимальное давление газа на выпускном патрубке при нормальной работе насоса;
④ Предварительное давление: максимальное давление, которое должно поддерживаться на выходе насоса для его безопасной эксплуатации.
13.Принципы рационального выбора вакуумного насосного агрегата
① Скорость откачки насоса соответствует определённому давлению на входе насоса;
② Механические насосы, насосы Рутса, масляно‑бустерные насосы не могут откачивать непосредственно в атмосферу. Для нормальной работы они требуют предварительного насоса, который создаёт и поддерживает заданное предварительное давление.
14.Зачем в электрическую цепь включают конденсаторы?
Из‑за большого расстояния между индукционной катушкой и металлической шихтой велики потоки рассеивания, полезный магнитный поток мал, реактивная мощность высока. В ёмкостной цепи ток опережает напряжение. Для компенсации индуктивности и повышения коэффициента мощности в цепь параллельно подключают конденсаторы, обеспечивая параллельный резонанс ёмкости и индуктивности и повышая коэффициент мощности индукционной катушки.
15.Основные узлы вакуумно‑индукционной печи
Плавильная камера, камера разливки, вакуумная система, система электропитания.
16.Обслуживание вакуумной системы во время плавки
① Нормальное качество и уровень масла в вакуумных насосах;
② Корректная замена фильтрующих элементов;
③ Герметичность всех отсекающих клапанов.
17.Обслуживание системы электропитания во время плавки
① Нормальная температура охлаждающей воды конденсаторов;
② Нормальная температура масла трансформатора;
③ Нормальная температура охлаждающей воды кабелей.
18.Требования к тиглям для вакуумно‑индукционной плавки
① Высокая термостойкость для предотвращения трещин при резком нагреве и охлаждении;
② Высокая химическая стойкость, исключающая загрязнение расплава огнеупором;
③ Достаточная огнеупорность и высокотемпературная прочность для выдерживания высоких температур и ударов шихты;
④ Высокая плотность и гладкая рабочая поверхность для уменьшения площади контакта с расплавом и снижения прилипания металлических остатков;
⑤ Высокие изоляционные свойства;
⑥ Малое изменение объёма при спекании;
⑦ Низкая летучесть и хорошая устойчивость к гидратации;
⑧ Низкое газовыделение материала тигля;
⑨ Доступность сырья и низкая стоимость.
19.Методы повышения высокотемпературных свойств тигля
① Снизить содержание CaO и соотношение CaO/SiO₂ в песке MgO для уменьшения доли жидкой фазы и повышения температуры её появления;
② Повысить стабильность кристаллических зёрен;
③ Обеспечить полноценную рекристаллизацию спекаемого слоя, снизить пористость и ширину границ зёрен, сформировать мозаичную структуру с прямым контактом твёрдых фаз, чтобы ослабить негативное влияние жидкой фазы.
20.Выбор рациональных геометрических размеров тигля
① Толщина стенки тигля составляет 1/8~1/10 от его номинального диаметра;
② Объём расплава занимает 75 % внутреннего объёма тигля;
③ Угол перехода дна к стенке около 45°;
④ Толщина дна тигля в 1,5 раза больше толщины стенки.
21.Связующие вещества для набивки тиглей
① Органические: декстрин, сульфитно‑спиртовая барда, органические смолы и др.;
② Неорганические: жидкое стекло, рассол, борная кислота, карбонаты, глина и др.
22.Роль борной кислоты (H₃BO₃) как связующего для тигля
При нагреве ниже 300 °C борная кислота полностью обезвоживается с образованием борного ангидрида B₂O₃.
① При умеренных температурах часть MgO и Al₂O₃ растворяется в жидком B₂O₃ с образованием промежуточных фаз, ускоряется твёрдофазная диффузия MgO·Al₂O₃ и рекристаллизация. Спеченный слой тигля формируется при более низкой температуре, снижая температуру спекания;
② За счёт плавления и клеящей способности борной кислоты при средних температурах утолщается полуспеченный слой, повышается прочность тигля перед повторным спеканием;
③ В магнезиальном песке с избытком CaO связующее подавляет полиморфное превращение 2CaO·SiO₂ при температурах ниже 850 °C.
23.Способы формования тиглей
Два способа:
① Предварительное изготовление вне печи: шихта (электроплавленная магнезия или магнезиально‑шпинельный огнеупор) с заданным гранулометрическим составом и подобранным связующим формуется в пресс‑форме вибрацией или изостатическим прессованием. Заготовка тигля сушится и обжигается в туннельной печи при максимальной температуре не менее 1700 °C в течение 8 ч, получается готовый предварительно обожжённый тигель.
② Прямая набивка внутри печи: к шихте с требуемым гранулометрическим составом добавляют твёрдое связующее, например борную кислоту. Смесь тщательно перемешивают и уплотняют набивкой. При спекании за счёт разницы температур по объёму формируется разная структура слоёв.
24.Слои спеченной структуры тигля, механизм формирования и влияние на качество
Структура тигля состоит из трёх слоёв: спеченный, полуспеченный и рыхлый.
Спеченный слой: при обжиге происходит рекристаллизация зёрен. За исключением зоны низких температур, исходный гранулометрический состав не прослеживается, структура однородная мелкозернистая, границы зёрен узкие, примеси перераспределены по новым границам зёрен. Это твёрдая внутренняя оболочка стенки тигля, непосредственно контактирующая с расплавом и воспринимающая все нагрузки. Данный слой определяет ресурс тигля.
Рыхлый слой: у теплоизоляционного слоя температура при спекании низкая, магнезиальный песок не спекается и не склеивается стеклофазой, остаётся в рыхлом состоянии. Расположен снаружи тигля. Функции: первая — низкая теплопроводность снижает тепловые потери от внутренней стенки, выполняет теплоизоляционную функцию; вторая — защитная оболочка. При появлении трещин в спеченном слое расплав, стекающий сквозь трещины, задерживается рыхлым слоем, защищая индукционную катушку; третья — буферная зона. При тепловом расширении и сжатии твёрдого спеченного корпуса рыхлая структура компенсирует изменение объёма тигля.
Полуспеченный (переходной) слой: расположен между спеченным и рыхлым слоями. Часть, прилегающая к спеченному слою: примеси плавятся и перераспределяются, зёрна магнезии частично рекристаллизуются, крупные зёрна плотно упакованы. Часть, прилегающая к рыхлому слою, склеена исключительно связующим веществом. Полуспеченный слой совмещает функции спеченного и рыхлого слоёв.
25.Выбор режима обжига тигля
① Максимальная температура обжига: при толщине теплоизоляционного слоя набитого тигля 5‑10 мм для электроплавленной магнезии при 1800 °C доля спеченного слоя составляет 13‑15 % от толщины стенки тигля, при 2000 °C — 24‑27 %. Для высокотемпературной прочности тигля температура обжига должна быть достаточно высокой, но не выше 2000 °C. При температурах выше 2000 °C наблюдается сублимация MgO, восстановление магнезии углеродом и интенсивная рекристаллизация с образованием ячеистой структуры. Максимальная температура обжига ограничивается ниже 2000 °C.
② Скорость подъёма температуры: на начальной стадии для удаления влаги из огнеупора требуется предварительный прогрев, скорость нагрева до 1500 °C мала. При достижении 1500 °C начинается спекание электроплавленной магнезии, подают повышенную мощность для быстрого выхода на максимальную температуру обжига.
③ Время выдержки: после достижения максимальной температуры выполняют температурную выдержку, длительность зависит от типа печи и материала. Для малых тиглей из электроплавленной магнезии 15‑20 мин, для средних и крупных — 30‑40 мин.
Общее эмпирическое правило: медленный нагрев при низких температурах, быстрый спек при высоких температурах с обязательной температурной выдержкой.
26.Цель промывки тигля расплавом
После обжига тигля:
① На границах зёрен спеченного слоя присутствует значительная доля жидкой фазы, часть которой переходит в расплав при плавке;
② На поверхности тигля много пор, газов и загрязнений;
③ Быстрое охлаждение после спекания: тугоплавкие примеси, твёрдо растворённые в периклазе или стеклофазе, не успевают выделиться, спеченный слой не достигает оптимального состояния;
④ Пониженная температура в зоне горловины и сливного носика тигля.
27.Реакции между жидким металлом и огнеупором тигля в вакууме
① Разложение оксидов огнеупора в вакууме:
MgO(тв) = Mg(газ) + 1/2O₂(газ)
Al₂O₃(тв) = 2AlO(газ) + 1/2O₂(газ)
SiO₂(тв) = SiO(газ) + 1/2O₂(газ)
② Реакции между расплавом и огнеупором:
Fe(ж) + MgO(тв) = Mg(газ) + [FeO]
Fe(ж) + SiO₂(тв) = SiO(газ) + [FeO]
③ С понижением давления усиливается восстановительная способность углерода в расплаве, происходит эрозия огнеупора тигля:
MgO(тв) + [C] = Mg(газ) + CO(газ)
Al₂O₃(тв) + 3[C] = 2[Al] + 3CO(газ)
SiO₂(тв) + 2[C] = [Si] + 2CO(газ)
④ Восстановительное действие других элементов расплава:
MgO(тв) + [Si] = Mg(газ) + SiO(газ)
SiO₂(тв) + [Ti] = [Si] + TiO₂(газ)
28.Меры при сухой набивке тигля
① Проверить изоляцию индукционной катушки и исправность системы водяного охлаждения;
② Инструменты для набивки должны быть чистыми, без ржавчины и загрязнений;
③ Металлическая оправка тигля устанавливается строго по оси, перпендикулярно дну печи, снаружи обёртывается несколькими слоями картона для лёгкого извлечения;
④ Высота дна тигля должна быть выше нижнего витка индукционной катушки;
⑤ Особое внимание к качеству набивки в зоне перехода от дна к стенке для предотвращения трещин;
⑥ Перед укладкой нового слоя предыдущий слой взрыхляют стальным штырём на глубину 3‑5 мм, чтобы избежать расслоения и гранулометрической сегрегации.
29.Требования к гранулометрическому составу при ремонте тигля смесью электроплавленной магнезии и магнезиально‑шпинельного материала
Электроплавленная магнезия составляет 50‑60 % массы, разделяется на крупные, средние и мелкие фракции. Магнезиальный шпинель составляет 40‑50 % массы, разделяется на крупный и мелкий порошок.
30.Задачи периода плавления
Расплавление шихты, дегазация, удаление легкоплавких вредных металлических примесей и неметаллических включений, регулировка температуры расплава, поддержание заданного вакуума для создания условий рафинирования.
31.Особенности периода плавления
① Постепенное расплавление шихты, формирование ванны расплава с большой удельной поверхностью и малой глубиной ванны. Очень благоприятно для дегазации и удаления неметаллических включений, удаляется более 70 % от общего количества включений;
② Удаляется большая часть газов: водород 70‑80 %, азот 60‑70 %, кислород 30‑40 %;
③ При нагреве и плавлении шихты интенсивное газовыделение понижает степень вакуума;
④ Максимальная температура металла наблюдается у стенок тигля, особенно в средне‑нижней зоне, шихта плавится в первую очередь. Под совместным действием вихревого, лучистого и кондуктивного тепла шихта постепенно оседает, температура расплава стабилизируется.
32.Подготовительные работы перед плавкой
① Проверка всего оборудования: корпус печи, вакуумная система, электрическая часть, механизмы, водяное охлаждение, системы измерения температуры и разливки;
② Печь должна обеспечивать требуемую степень вакуума и скорость натекания для плавки;
③ Исходное сырьё соответствует техническим требованиям, точное составление шихты;
④ Тигель имеет качественную набивку и спекание;
⑤ Разработан рациональный технологический режим.
33.Принципы загрузки шихты
Плотно снизу, рыхло сверху, рациональное распределение, предотвращение сводообразования, тугоплавкие металлы загружают в зону максимальных температур.
34.Задачи периода рафинирования
Регулировка температуры, легирование (корректировка состава), дегазация, удаление примесей, выравнивание химического состава расплава.
35.Особенности периода рафинирования
① Высоковакуумное рафинирование способствует дегазации, испарению вредных примесей, снижению угара активных элементов, точному контролю содержания легирующих компонентов. Допускается раскисление и микролегирование высокоактивными редкоземельными металлами;
② При рафинировании высокотемпературное кипение расплава вызывает взаимодействие металла с футеровкой, в расплав поступает кислород. Продукт раскисления углеродом — газ, откачивается из печи, не загрязняя металл. Интенсивная реакция углерод‑кислород ускоряет дегазацию;
③ Интенсивное электромагнитное перемешивание способствует всплытию и удалению неметаллических включений;
④ При высокой температуре и высоком вакууме расплав имеет хорошую текучесть.
36.Цель раскисления расплава
Кислород в стали и сплавах присутствует в растворённом состоянии и в виде оксидов. Он вызывает сегрегацию, трещины, включения, газовые пузыри, рыхлость и другие дефекты, значительно ухудшая физико‑механические свойства металла.
37.Методы раскисления в вакуумно‑индукционной печи
① Раскисление углеродом: [C] + [O] = CO(газ)
② Раскисление водородом
③ Раскисление метаном
④ Раскисление твёрдыми металлическими раскислителями
38.Источники кислорода в расплаве
Кислород попадает в ванну расплава с исходным сырьём, при десорбции газов оборудованием, при натекании воздуха в печь, при окислении поверхности тигля, при взаимодействии огнеупора с расплавом и по другим каналам.
39.Необходимость удаления H₂ и N₂ из расплава
Водород и азот являются крайне вредными элементами для стали и сплавов (исключение — азотсодержащие стали).
① При повышенном содержании водорода в металле образуются флаки и волосовидные трещины, снижаются пластичность и предел прочности, вызываются преждевременные разрушения;
② Избыток азота приводит к появлению газовых пузырей и рыхлости, нарушает плотность металла.
40.Меры для испарения вредных примесей
Для испарения вредных примесей в вакууме максимально повысить степень вакуума в печи.
41.Меры для снижения угара полезных легирующих элементов
① Наполнение печи аргоном для повышения парциального давления над поверхностью расплава;
② Введение легколетучих элементов непосредственно перед разливкой;
③ Ввод при пониженной температуре до формирования плёнки на поверхности расплава с использованием электромагнитного перемешивания для быстрого выравнивания состава.
42.Три режима рафинирования
① Высокотемпературное рафинирование: температура рафинирования на 150 °C и выше выше температуры ликвидуса;
② Среднетемпературное рафинирование: температура рафинирования на 100‑150 °C выше температуры ликвидуса;
③ Низкотемпературное рафинирование: температура рафинирования на 50‑100 °C выше температуры ликвидуса.
43.Меры при высокотемпературном рафинировании
① Контролировать качество тигля и химические свойства компонентов расплава. Иначе усиливается взаимодействие тигля с расплавом, в металл поступает кислород, эффект рафинирования не достигается;
② Время высокотемпературного рафинирования не должно быть длительным, оптимально 10‑20 мин.
44.Меры при загрузке легирующих компонентов на стадии легирования
① Легирующие элементы, вводимые на стадии рафинирования, как правило, активные или микролегирующие, имеют высокое сродство к кислороду и азоту, сильно влияют на свойства сплава. Перед их вводом ванна расплава должна пройти полное раскисление и дегазацию;
② Порядок ввода выбирают по сродству к кислороду и летучести: сначала элементы с высоким сродством к кислороду, потом с низким; сначала большие дозы, потом малые; сначала элементы с низким давлением пара, потом с высоким давлением пара;
③ Элементы с высоким давлением пара вводят под защитой аргона;
④ При вводе Al, Ti, Zr протекают экзотермические реакции, их вводят при пониженной температуре, при высокой температуре возможны выбросы расплава;
⑤ При малой плотности вводимой шихты усилить перемешивание.
45.Особенности вакуумной разливки
① Расплав в вакууме имеет очень хорошую текучесть;
② Отвод тепла от слитков и электродов, отлитых в вакууме, очень медленный;
③ При охлаждении и кристаллизации расплава, залитого в изложницу в вакууме, непрерывно выделяются газы;
④ Расплав заливается непосредственно в изложницу без разливочного ковша.
46.Требования к системе вакуумной разливки
① Компактная конструкция с минимальными габаритами, простая сборка‑разборка. Все повороты плавные, с гладкой поверхностью для снижения потерь напора и улучшения течения расплава. Минимальное использование огнеупоров, преимущественно металлические детали. Герметичность соединений для исключения утечки расплава при разливке;
② Система разливки должна быть чистой для предотвращения загрязнения металла посторонними включениями;
③ Система разливки предварительно обжигается и высушивается, чтобы исключить попадание влаги и газов в расплав.
47.Механизм образования усадочной раковины слитка
После заливки расплава в изложницу сначала кристаллизуется внешняя оболочка, определяющая геометрию слитка. В центральной части при кристаллизационной усадке объём уменьшается. Незакристаллизованный расплав компенсирует усадку, уровень жидкости в изложнице понижается. В верхней части слитка формируется перевёрнутая коническая полость — усадочная раковина.
48.Методы уменьшения усадочной раковины слитка
① Использование теплоизолирующей надставки;
② Введение экзотермических смесей;
③ Резистивный или дуговой подогрев расплава в зоне теплоизолирующей надставки.
49.Расчёт температуры плавления железосодержащих сплавов
\(T_{пл}=1535‑65[C]‑30[P]‑25[S]‑20[Ti]‑8[Si]‑7[Cu]‑5[Mn]‑2,5[Ni]‑2,7[Al]‑2[V]‑1,7[Mo]‑1,5[Cr]‑1,7[Co]‑1[W]‑1300[H]‑90[N]‑80[B]‑80[O]‑5[Ce]‑6,5[Nb]\) (°C)
50.Расчёт температуры плавления никелевых сплавов
\(T_{пл}=1453‑61,7[C]‑13,2[Si]‑3,6[Mn]‑35[P]‑32,3[S]‑1,6[Cr]‑5[Al]‑11,1[Ti]‑0[Co]‑6,8[Nb]‑2,7[W]‑1,0[Mo]‑0,6[V]‑0,75[Fe]‑1,3[B]‑2,1[Cu]‑5,3[Zr]‑62,5[O]‑5,9[Ce]‑2,7[Mg]\) (°C)
51.Определение температуры разливки
Температура разливки выбирают по расчётной температуре плавления сплава. Обычно температура разливки на 40‑80 °C выше температуры плавления. Для марок с хорошей текучестью принимают нижнюю границу диапазона, для плохотекучих — верхнюю.
52.Влияние температуры разливки на качество слитка
При разливке и кристаллизации из расплава выделяются газы, всплывают включения, усадочные пустоты должны заполняться жидким металлом. Это требует определённого перегрева расплава для поддержания хорошей текучести. При избыточно высокой температуре расширяется зона столбчатых кристаллов, усиливается сегрегация, растёт анизотропия слитка, углубляется усадочная раковина, повышается вероятность трещин, прилипания к изложнице и обрыва, приводящих к браку. При слишком низкой температуре затруднено удаление газов и включений, ухудшается качество поверхности слитка и электрода, расширяется зона крупных равноосных кристаллов, увеличивается количество включений и рыхлость, возможен брак по длине слитка.
53.Меры перед операцией разливки в вакуумно‑индукционной печи
Перед разливкой подать повышенную мощность для перемешивания расплава, выравнивания температуры и состава, оттеснить шлак к стенкам тигля, поверхность ванны становится зеркальной. Несколько раз наклонить тигель для прилипания шлака к стенкам. После этого перейти на мощность поддержания температуры, выполнять разливку под током. Цели разливки под током: шлак оттесняется назад и не попадает со струёй в слиток и электрод; поддерживается стабильная температура расплава.
54.Цель вакуумной выдержки после разливки
① Предотвращение окисления раскалённого металла, исключение преждевременного смещения изложницы, нарушающего нормальный ход кристаллизации;
② Снижение окисления остаточного сплава в тигле и металла, пропитавшего стенки тигля, уменьшение нагрузки при следующей плавке, гарантия качества сплава.
55.Дефекты, характерные для разливки жаропрочных сплавов
① Поверхностные трещины, наплывы, корки, поверхностные включения и др.;
② Усадочные раковины и рыхлость;
③ Точечная сегрегация.
56.Распространённые режимы обжига тигля вакуумно‑индукционной печи
① Обжиг газовым пламенем;
② Электрический обжиг.
57.Что такое легирование?
Легирование — процесс введения металлических материалов при плавке для регулировки химического состава сплава согласно требованиям марки стали.
58.Роль Ni и Cr в стали
Никель образует твёрдые растворы с железом, упрочняя его. Никель не образует карбидов в стали, измельчает зёрна, улучшает низкотемпературные свойства, обеспечивает высокую прочность, вязкость, износостойкость и предел выносливости, снижает электропроводность и теплопроводность стали. Хром обеспечивает высокотемпературную окалиностойкость жаропрочных сплавов.
59.Роль W и Mo в стали
Вольфрам образует тугоплавкие карбиды вольфрама, придаёт твёрдость, повышает износостойкость стали. Молибден повышает твёрдость, осуществляет твёрдорастворное упрочнение феррита, увеличивает прочность.
60.Роль Al и Ti в стали
Алюминий измельчает зёрна, используется как раскислитель, повышает окалиностойкость, улучшает электромагнитные свойства стали. Титан повышает длительную прочность сплава при высоких температурах.
61.Четыре условия успешной плавки в индукционной печи
Исправное оборудование, качественное исходное сырьё, хорошее состояние тигля, рациональная технология.
62.Признак полного расплавления в вакуумно‑индукционной печи
Прекращение бурления на поверхности расплава, равномерное выделение мелких пузырьков газа.
63.Требования к обжигу тигля
① При газовом обжиге медленный и равномерный подъём температуры, выдержка при 1200 °C для полного удаления влаги;
② Обжиг с промывкой железом: медленный нагрев, быстрый спек при высокой температуре (1600 °C).
64.Требования к эксплуатации слитковых изложниц
① Изложницы из чугуна, перед использованием проходят отжиг или высокотемпературную очистку;
② Изложница устанавливается строго по оси, чтобы избежать эрозии стенок струёй расплава;
③ Перед установкой изложницу очищают, внутренняя поверхность должна быть чистой.
65.Три ключевых технологических параметра плавки в вакуумно‑индукционной печи
① Температура рафинирования;
② Время рафинирования;
③ Степень вакуума.
66.Обычный порядок загрузки шихты в вакуумно‑индукционную печь
На дно тигля укладывают тонкие никелевые пластины как подушку. Далее загружают Co, Cr, Ni. Железные брусья размещают со стороны сливного канала. V, W, Mo, Nb загружают в средне‑верхнюю зону. Самый верхний слой — никель, что способствует раннему формированию ванны расплава и ускоряет плавление шихты.
67.Меры при отборе проб из вакуумно‑индукционной печи
① Пробоотборная ложка покрывается огнеупорной краской;
② Ложка предварительно прогревается несколько минут перед погружением в расплав;
③ Температура расплава должна быть оптимальной, при слишком низкой температуре расплав обволакивает пробоотборную ложку.
68.Меры на завершающей стадии плавки в тигле
① Наблюдать за системой контроля состояния тигля для оценки эрозии стенок расплавом;
② При выгрузке осматривать тигель на наличие трещин и их размер;
③ Усилить контроль за оборудованием для предотвращения аварий из‑за усталостных повреждений.
69.Меры при набивке тигля
① Футеровка целая, исключается контакт расплава с индукционной катушкой;
② Равномерное распределение шихты, уплотнение механизмом набивки после многократного прокалывания штырём;
③ Влажная набивочная смесь не должна быть слишком жидкой, чтобы избежать вспучивания при обжиге.
70.Требования к вакуумной системе при плавке в вакуумно‑индукционной печи
① Рационально подобранный насосный агрегат с высокой скоростью откачки;
② Скорость натекания корпуса печи соответствует нормативам;
③ Корректная замена всех фильтрующих элементов;
④ Герметичность всех клапанов.
71.Цель формирования поверхностной плёнки на расплаве индукционной печи
На стадии рафинирования и легирования при вводе активных элементов Al, Ti, Ce, B, Zr при избыточно высокой температуре в условиях высокого вакуума возможны выбросы и интенсивное испарение компонентов, также протекает бурная реакция активных элементов с тиглем. Ввод Al, Ti, Ce при пониженной температуре способствует дополнительному раскислению. Поэтому при загрузке легирующих компонентов понижают температуру и вводят их после формирования плёнки на поверхности расплава.
72.Меры при загрузке многокомпонентных марок стали в индукционной печи
Основное внимание уделяют порядку и способу загрузки. Исходное сырьё размещают в разных зонах тигля с учётом свойств: степени окисляемости, летучести, плотности и массы дозы. Легкоокисляемые и летучие элементы вводят на завершающей стадии рафинирования.
73.Меры при поздней дозагрузке в малогабаритной вакуумно‑индукционной печи
На стадии рафинирования и легирования перед дозагрузкой формируют плёнку на поверхности расплава для предотвращения выбросов и испарения компонентов. Дозагрузка обычно выполняется через термометрическую трубку, необходимо убедиться в полном попадании всего материала в ванну расплава.
74.Цель очистки тигля для малогабаритной вакуумно‑индукционной печи
Малые вакуумно‑индукционные печи эксплуатируются циклически, после каждой плавки выполняется развакуумирование, что вызывает интенсивное окисление тигля. Кроме того, из‑за малых габаритов печи остатки затвердевшего металла на стенках тигля влияют на химический состав следующей плавки.
75.Требования к последовательности плавки марок стали в вакуумно‑индукционной печи
① Марки стали, обрабатываемые по схеме двойного вакуума, плавить на начальной стадии службы тигля;
② Марки с особыми требованиями по отдельным элементам (углерод, газы и др.) плавить на начальной стадии;
③ Жаропрочные сплавы плавить на начальной стадии службы тигля;
④ Медьсодержащие марки стали плавить на завершающей стадии службы тигля.
76.Причина плавки медьсодержащих марок на завершающей стадии службы тигля
① Медь является вредной примесью для большинства марок стали, при плавке на ранней стадии возможна контаминация последующих плавок;
② Медьсодержащие расплавы обладают высокой текучестью, усиливают эрозию тигля и сокращают его ресурс.
77.Требования к составлению шихты для вакуумно‑индукционной печи
① Марки и партии исходного сырья должны быть корректными;
② Химический состав исходного сырья соответствует техническим требованиям;
③ При приёме и подготовке шихты выполняется двойной контроль взвешивания для гарантии точности масс.
78.Требования к нанесению ремонтной футеровки
① Равномерная толщина слоя футеровки, исключение контакта расплава с индукционной катушкой;
② Гладкая поверхность футеровки.
79.Основные виды исходного сырья для плавки жаропрочных сплавов
① Возвратные отходы;
② Лигатуры;
③ Заготовки из качественной стали;
④ Металлические компоненты.
80.Требования к исходному сырью для плавки жаропрочных сплавов
① Точно знать химический состав всех компонентов шихты, исключить смешение марок;
② Низкое содержание S, P, минимальное количество легкоплавких цветных примесей Pb, Bi, Sn и др.;
③ Низкое содержание газов в исходном сырье;
④ Поверхность сырья чистая, без ржавчины и масляных загрязнений;
⑤ Исключить увлажнение, хранить в сухих условиях, не допускать воздействия дождя;
⑥ Размеры кусков сырья подбирают под вместимость печи и частоту источника питания.
81.Особенности возвратных отходов для вакуумно‑индукционной плавки
① Отходы относятся к жаропрочным, прецизионным сплавам и высоколегированным сталям;
② Ограниченные объёмы и высокая стоимость;
③ Точно известный химический состав;
④ Низкое содержание газов и неметаллических включений;
⑤ Высокие требования к качеству поверхности;
⑥ Жёсткие требования к габаритным размерам.
82.Цель предварительной обработки возвратных отходов
① Снизить содержание газов в отходах;
② Удалить окалину и адсорбированные загрязнения с поверхности;
③ Выравнивание химического состава;
④ Приведение нестандартных отходов к габаритам, пригодным для плавки.
83.Методы предварительной обработки возвратных отходов
① Обработка поверхности;
② Переплав;
③ Химическая обработка;
④ Приведение к требуемым габаритным размерам.
84.Распространённые раскислители для вакуумно‑индукционной печи
Углерод, Si‑Ca, куски алюминия, Ni‑Mg и др.
85.Причины образования шлакового пояса
① При длительной эксплуатации тигля при откачке наблюдаются периодические выбросы расплава, постепенно формируется шлаковый пояс;
② При высоком содержании газов в расплаве шлаковый пояс быстро образуется при откачке печи.
86.Влияние шлакового пояса на процесс плавки
① Шлаковый пояс уменьшает эффективный диаметр тигля, вызывает сводообразование при дозагрузке шихты;
② Куски шлакового пояса могут обрушаться в расплав во время плавки, вызывая несоответствие химического состава сплава требованиям.
87.Причины сводообразования и методы разрушения сводов
Причины сводообразования:
① Слишком длинные куски шихты;
② При поздней загрузке листов кобальта при плавке кобальтсодержащих марок происходит сваривание кусков шихты с образованием свода;
③ Большой размер шлакового пояса.
Методы разрушения сводов:
① Разрушение падающим грузом;
② Наклон тигля, оплавление свода жидким расплавом;
③ При критическом сводообразовании выполняют развакуумирование печи.
88.Механизм возникновения выбросов расплава
① Высокая скорость плавления, газы из шихты не успевают выделиться; либо при сводообразовании нижняя часть ванны расплава перегревается, крупные холодные куски шихты обрушиваются в расплав, вызывая выброс;
② Дозагружаемые легирующие компоненты имеют высокое газосодержание, вводятся быстро при высокой температуре, не успевают дегазироваться перед плавлением, что также вызывает выбросы.
89.Профилактика и устранение выбросов расплава
① Профилактика начинается с подготовки сырья и рациональной загрузки шихты. Подбирают оптимальный режим питания, аккуратно ведут период плавления, предотвращают сводообразование. При дозагрузке легирующих компонентов предварительно понижают температуру ванны расплава, вводят материал медленно, исключая выбросы.
② При возникновении выброса понизить мощность, замедлить реакцию, дождаться затухания кипения. При сильных выбросах подать аргон, понизить степень вакуума в печи, подавить бурное кипение. После успокоения расплава продолжить откачку.
90.Меры для минимизации содержания углерода при плавке сверхнизкоуглеродистых сталей
① Исходное сырьё с минимальным содержанием углерода;
② При избытке углерода в ванне вводят FeO для окисления углерода;
③ Усилить перемешивание расплава;
④ Обеспечить высокую степень вакуума.
91.Причины невозможности достижения требуемой степени вакуума
① Натекание воздуха в корпус печи;
② Недостаточная производительность вакуумного насосного агрегата;
③ Высокое газовыделение расплава, большой расход газов на дегазацию;
④ Наличие утечек воды или масла в оборудовании.
92.Меры при развакуумировании крупной вакуумно‑индукционной печи
① Легколетучие компоненты при контакте с воздухом воспламеняются, что может повредить оборудование;
② После выгрузки залить небольшую порцию шихты для снижения температуры тигля;
③ При вынужденном развакуумировании во время плавки предварительно сформировать плёнку на поверхности расплава для предотвращения окисления металла.
93.Методы удаления шлакового пояса
① При промывке тигля расплавом увеличить массу загрузки, многократно наклонять тигель для оплавления и удаления шлакового пояса;
② Отслоившийся шлаковый пояс удаляют через корзину для загрузки шихты;
③ При толстом, прочно приваренном шлаковом поясе выполняют развакуумирование, очистку электросваркой или газовой резкой.
94.Причины закупорки разливочного носика при вакуумной разливке
① Закупорка на начальной стадии разливки: неполная очистка сливного канала, большое количество шлака на поверхности расплава, несоответствие скорости разливки;
② Закупорка на средней‑завершающей стадии: прерывание струи при разливке, шлак с поверхности расплава накапливается у носика;
③ Слишком низкая температура разливки.
95.Причины просачивания расплава под дно изложницы при разливке
① Избыточно высокая температура разливки;
② Выкрашивание материала дна изложницы или некачественная укладка подкладных кирпичей.
96.Причины оплавления стенок изложницы при разливке
① Избыточно высокая температура разливки;
② Неправильная установка изложницы или разливочного носика, струя расплава бьёт непосредственно по стенке изложницы.
97.Деформация слитковых изложниц и её последствия
Деформация изложниц возникает при трудном извлечении приварившегося слитка, при ударной распрессовке. Деформированная изложница затрудняет извлечение готового слитка.
98.Вред развакуумирования для тигля
① После развакуумирования тигель окисляется, поверхностные слои склонны к отслоению;
② Остатки расплава интенсивно поглощают кислород, на поверхности тигля формируется оксидная плёнка, осложняющая следующую плавку;
③ При развакуумировании тигель резко охлаждается, возникают трещины.
99.Причины несоответствия результатов промежуточного анализа состава, эффект «замеса»
① Отклонение химического состава исходного сырья;
② Ошибки при взвешивании и загрузке шихты;
③ Обрушение фрагментов шлакового пояса в
100.Как поступать при подъёме уровня расплава стали при плавке в вакуум-индукционной печи
Подъём уровня расплава стали вызван повышенным содержанием газов в расплаве, проявляется после загрузки шихты. Можно подавать аргон для повышения давления в плавильной камере.