Особые методы плавки
2026-08-07
С бурным развитием современной науки и техники, в частности с растущими потребностями космической, ракетной, атомной и электронной промышленности в высококачественных сталях и сплавах, повышаются требования к качеству стали. Чтобы металлические материалы приобрели требуемые эксплуатационные свойства, необходимо обеспечить заданную структуру сплава и химический состав. При использовании традиционных технологий плавки качество стали не удовлетворяет постоянно растущим требованиям, что обусловило бурное развитие особых технологий плавки, направленных на повышение качества сталей и сплавов.
Под особыми методами плавки стали обычно понимают способы, отличные от массовых традиционных методов — конвертерной, мартеновской и дуговой плавки. Они предназначены для существенного улучшения качества стали либо для плавки сплавов с большим содержанием активных металлов, которые невозможно выплавлять при атмосферных условиях. Особые методы плавки условно делятся на две группы: первичные методы плавки (PAM), подходящие для получения высококачественных сталей, таких как стали для подшипников, стали для холоднокатаных валков, стали для газовых турбин. К ним относятся вакуум индукционная плавка (VIM), плазменно индукционная плавка (PIF) и др. Вторая группа — вторичные методы переплава: исходный заготовочный материал переплавляют, и металл послойно кристаллизуется в водоохлаждаемом кристаллизаторе. К ним относятся плазменно дуговой переплав (PAR), вакуумно дуговой переплав (VAR), электрошлаковый переплав (ESR), электронно лучевой переплав (EBR). Данные процессы иногда называют «вторичной выплавкой стали».
(I) Вакуум-индукционная плавка
Вакуум индукционная плавка, также известна как метод VIM (Vacuum Induction Melting). При методе VIM индукционную печь помещают в вакуумную систему, где осуществляются все стадии процесса: расплавление, рафинирование и легирование. Данный метод занимает важное место в производстве специальных сталей и высококачественных сплавов.

1. Основные принципы и особенности плавки
Основной принцип вакуум индукционной плавки заключается в плавке металла за счёт тепла вихревых токов при электромагнитной индукции в вакууме с последующей разливкой в слитки. Весь процесс плавки проходит при пониженном давлении или в инертной атмосфере в сочетании с электромагнитным перемешиванием, что обеспечивает эффективное обезуглероживание, дегазацию и удаление примесей.
2. Достоинства и недостатки вакуум-индукционной плавки
Вакуум индукционная плавка имеет ряд уникальных преимуществ. Её особенности: плавка ведётся в вакууме, исключается загрязнение от атмосферного воздуха; вакуум создаёт благоприятные условия для металлургических реакций и повышает деоксидирующую способность углерода; обеспечивается точный контроль и гибкая регулировка химического состава, включая активные металлические элементы, за счёт чего повышается качество стали.
Также имеются недостатки: сложно регулировать содержание легколетучих компонентов; наблюдается определённая ликвация состава, выход металла относительно низкий. По указанным причинам данный метод часто используют в комбинации с электрошлаковым или вакуумно дуговым переплавом.
3. Продукция и практическое применение вакуум-индукционной плавки
(1) Подшипниковые стали У вакуумно плавленной подшипниковой стали общее количество включений снижается, их размер уменьшается, включения распределяются по слитку равномерно, не образуя цепочек. Балл точечных включений для вакуумной подшипниковой стали составляет 1 1,5 балла, для обычной подшипниковой стали — 2,5 балла.
Вакуумная плавка существенно влияет на эксплуатационные свойства высокотемпературных подшипниковых сталей. Подшипники из обычной высокотемпературной подшипниковой стали (C 0,65 %, Cr 5 %, V 1 %) имеют ресурс работы 150 ч при 200 °C. Подшипники из той же марки стали, полученной вакуумной плавкой, сохраняют работоспособность до 1080 ч при 400 °C.
(2) Конструкционные стали Для конструкционных сталей важна равномерность механических свойств по поперечному сечению. Вакуумная плавка повышает поперечную пластичность до уровня, близкого к продольной.
(3) Нержавеющие стали Переплав отходов нержавеющей стали в вакуум индукционной печи позволяет снизить массовую долю углерода ниже 0,02 % и получить хорошую коррозионную стойкость. Низкое содержание кислорода значительно повышает ударную вязкость стали.
Вакуум индукционная плавка имеет особое значение для высокохромистых ферритных нержавеющих сталей. При комнатной температуре эти стали обычно обладают повышенной хрупкостью. Сталь, полученная вакуумной плавкой, имеет повышенную пластичность, а температура перехода в хрупкое состояние значительно ниже 20 °C.
(4) Трансформаторные стали и магнитные сплавы Сера, углерод, кислород, азот и неметаллические включения сильно влияют на магнитные свойства и пластичность кремнистой стали. Вакуум индукционная плавка позволяет получать трансформаторную сталь с минимальным содержанием примесей. При этом массовая доля углерода в вакуумной трансформаторной стали не превышает 0,02 %, серы — всего 0,012 0,015 %. Благодаря этому улучшаются эксплуатационные характеристики: по сравнению со сталью, выплавленной на воздухе, потери в железе ниже на 15 20 %, коэрцитивная сила ниже на 50 %.
Железо кобальт ванадиевые мягкомагнитные сплавы, полученные в вакуум индукционной печи, демонстрируют отличные магнитные свойства. Многие марки магнитных сплавов выплавляют именно в вакуум индукционных печах.
(5) Жаропрочные сплавы Железо , никель и кобальтовые жаропрочные сплавы содержат большое количество активных элементов: алюминий, титан, бор, хром и другие. При плавке на воздухе в готовом металле образуется значительное количество оксидов и нитридов, что затрудняет ковку, вызывает поверхностные дефекты и снижает выход годного продукта. Вакуум индукционная плавка позволяет устранить указанные недостатки и получить сплавы с точным и равномерным химическим составом и стабильными эксплуатационными свойствами.
(II) Вакуумно дуговой переплав
Метод вакуумно дугового переплава (Vacuum Arc Remelting), сокращённо VAR. Вакуумно дуговые печи делятся на печи с расходуемым электродом и печи с нерасходуемым электродом. Наибольшее распространение получили печи с расходуемым электродом: исходный материал изготавливают в виде электрода, электрод плавится, расплав кристаллизуется в водоохлаждаемом кристаллизаторе с образованием слитка, этот процесс и называют вакуумно дуговым переплавом.

1. Основные принципы и особенности плавки
Метод VAR заключается в том, что при высоком вакууме металлический электрод быстро плавится под действием высокой температуры постоянного дугового разряда, а расплав повторно кристаллизуется в водоохлаждаемом кристаллизаторе. Когда жидкий металл в виде капель проходит через зону дуги с температурой около 5000 K, стекает в кристаллизатор, удерживается и затвердевает в нём, протекает ряд физико-химических реакций, обеспечивающих рафинирование металла. В результате достигается очистка металла, улучшение кристаллической структуры и повышение эксплуатационных свойств.
Суть вакуумно-дугового переплава состоит в послойном переплаве расходуемого металлического электрода с заданным химическим составом за счёт тепла дуги постоянного тока при пониженном давлении. Стальная ванна, очищенная от неметаллических включений, последовательно охлаждается и затвердевает слой за слоем для повышения качества металла.
2. Достоинства и недостатки вакуумно дугового переплава
Данный метод получил стремительное развитие благодаря эффективному удалению газов и неметаллических включений при вакуумном рафинировании, а также отсутствию загрязнения от огнеупорных материалов. Его преимущества: высокая чистота получаемого металла, однородность кристаллической структуры и химического состава, повышение выхода годного продукта, большая производственная ёмкость печей.
Недостатки метода VAR: по сравнению с электрошлаковым переплавом ниже качество поверхности слитков, плотность и характеристики горячей обработки металла, снижен выход металла, высокая себестоимость производства.
3. Продукция и практическое применение вакуумно-дугового переплава
Вакуумно-дуговые печи применяются преимущественно для плавки активных и тугоплавких металлов (титан, цирконий, вольфрам, ниобий, молибден) и их сплавов. Также метод используют для получения высококачественных легированных сталей: нержавеющих, инструментальных, подшипниковых, а также железо- и никелевых жаропрочных сплавов.
Вакуумно-дуговой переплав существенно снижает содержание кислорода и неметаллических включений (прежде всего оксидов), удаляет значительную долю водорода, части азота и серы. Практические эффекты применения:
(1) Высокая эффективность дегазации и удаления примесей Вакуумно-дуговой переплав исключает загрязнение сплава атмосферным воздухом, снижает содержание газов и легкоплавких вредных примесей в сталях и сплавах, повышает степень чистоты металла.
(2) Снижение угара активных элементов и стабильность регулирования состава При вакуумно-дуговом переплаве угар активных элементов (алюминий, титан) невелик, их извлечение высокое и стабильное, обеспечивается устойчивый контроль химического состава сплава.
(3) Улучшение типа и распределения неметаллических включений Например, в проволочной заготовке из стали GCr15 включения представлены преимущественно оксидами и сульфидами; в металле после вакуумно-дугового переплава преобладают сульфиды и заключённые в них оксиды.
(4) Повышение свойств сталей и сплавов Вакуумно-дуговой переплав жаропрочных сплавов повышает их пластичность и обрабатываемость.
4. Регулирование скорости плавки при современном вакуумно-дуговом переплаве
Подводимая мощность при вакуумном переплаве расходуемого электрода определяется напряжением и эффективной силой тока. Стабильная, правильная форма ванны расплава зависит от скорости плавки, силы тока, длины дугового промежутка и других факторов. Контроль дугового зазора между расходуемым электродом и ванной расплава представляет определённую сложность. Существуют три основные методики регулирования дугового промежутка:
1.скорость подачи электрода;
2.среднее напряжение дуги;
3.частота коротких замыканий каплями металла.
С развитием компьютерной техники и промышленных систем управления в настоящее время преимущественно применяют регулирование по среднему напряжению дуги и по частоте капельных коротких замыканий для управления скоростью плавки.
На стадии зажигания дуги требуется быстрая реакция системы. Управление по среднему напряжению дуги обеспечивает быстрое формирование ванны расплава и вывод процесса на стационарный режим. На стабильной стадии переплава применяют регулирование по частоте капельных коротких замыканий: оно более чувствительно к малым изменениям длины дуги и возмущениям вакуумной дуги, сигнал короткого замыкания обрабатывается очень быстро. Это позволяет поддерживать постоянную длину дуги и стабильные условия плавки. В стационарном режиме при данном способе регулирования разброс стабильности скорости плавки меньше.
(III) Электронно-лучевая плавка (плавка электронной бомбардировкой)
При электронно-лучевой плавке твёрдый металл облучают высоковольтным электронным пучком, генерируемым при высоком вакууме. Металл нагревается, плавится и непрерывно кристаллизуется. Метод применяют как для первичной плавки, так и для переплава, он обозначается EBM (Electron Beam Bombardment Melting). При использовании для переплава аббревиатура EBR (Electron Beam Remelting), наиболее широко применяется именно электронно лучевой переплав рафинирование.
1. Основные принципы и особенности плавки
Принцип работы электронно-лучевой печи можно пояснить на примере обычного диода. Катод, испускающий электроны, и анод из обрабатываемого металла размещаются в камере высокого вакуума. Электроны, ускоренные высоким напряжением, ударяются о поверхность анода, их кинетическая энергия переходит в тепловую, нагревая и расплавляя исходный материал. Пучок электронов непрерывно летит от катода к аноду — отсюда название «электронный пучок». Поскольку нагрев и плавка происходят за счёт электронной бомбардировки анода, установку также называют печью электронной бомбардировки.
2. Достоинства и недостатки электронно лучевой плавки (EBR)
Метод EBR объединяет преимущества VIM и VAR. Подходит для переплава специальных прутков и шихты любой формы; позволяет длительно удерживать жидкий металл при высоком вакууме и произвольной температуре, полностью исключает влияние огнеупорных материалов, создавая благоприятные условия для рафинирования и дегазации. Обеспечивает наиболее полное удаление легкоплавких вредных металлических примесей. EBR является одним из самых эффективных современных методов очистки металлов.
Недостатки: недостаточно стабильное управление электронным пучком, невысокое качество поверхности слитков, сложное оборудование, низкая производительность, высокая стоимость процесса.
3. Применяемые материалы и практическое использование электронно лучевой плавки
(1) Эффект плавки и рафинирования тугоплавких и активных металлов Электронно-лучевая печь — эффективное оборудование для получения тугоплавких и активных металлов. Температура плавки превышает 3000 °C, разрежение в камере достигает 0,133-0,0133 Па. Это способствует полному протеканию вакуумной углерод-кислородной реакции и эффективному раскислению. Обеспечивается интенсивное испарение и удаление примесных элементов и их низших оксидов, получается металл высокой чистоты. Многократная очистка позволяет дополнительно значительно повысить чистоту отдельных специальных сталей и сплавов.
(2) Очистка железо- и никелевых сплавов Эффективность удаления газов, включений и других примесей при электронно-лучевой плавке выше, чем у вакуум-индукционной и вакуумно-дуговой плавки. Метод EBR очень эффективно удаляет газовые примеси из никелевых жаропрочных сплавов и нержавеющих сталей, результат выражен сильнее, чем при использовании VAR.
(3) Применение EBR при производстве легированных конструкционных сталей Очищающий эффект EBR превосходит существующие вакуумные методы плавки. Испытания различных марок сталей показывают значительное снижение содержания водорода, его концентрация может опускаться ниже погрешности современных методик анализа.
(4) Улучшение магнитных свойств магнитных материалов Метод EBR даёт отличные результаты при получении магнитных материалов, особенно подходит для изготовления сверхтонких лент мягких магнитных сплавов.
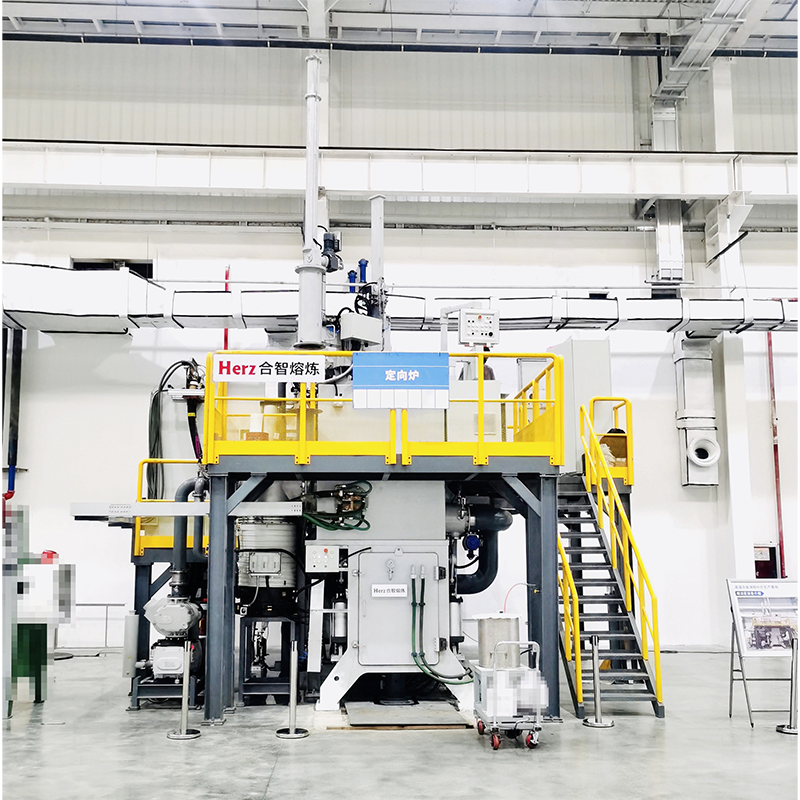
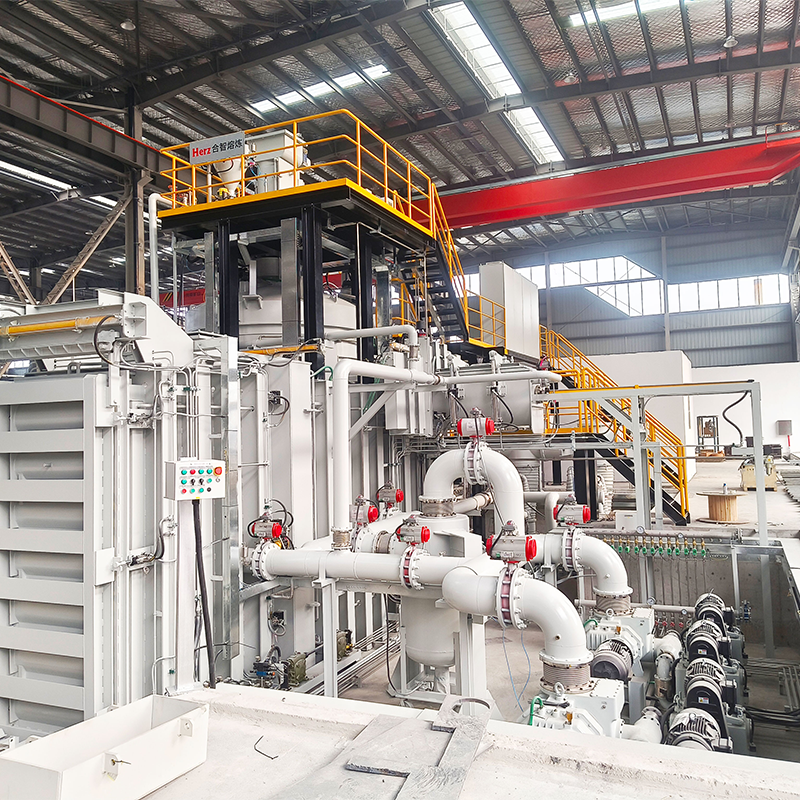
(IV) Электрошлаковый переплав
Электрошлаковый переплав также называют электрошлаковым рафинированием. Сталь или сплав, полученный обычной плавкой, изготавливают в виде электрода и переплавляют за счёт тепла сопротивления шлаковой ванны для повышения качества металла. Данный технологический процесс — ESR (Electro-Slag Remelting). При дополнительной защите инертными газами (аргон, азот и др.) процесс обозначают PESR (Protective Electro-Slag Remelting) или IESR (Inert Electro-Slag Remelting), оборудование — электрошлаковая печь. Высокая температура, необходимая для электрошлакового рафинирования, генерируется как джоулево тепло в высокоомном шлаке. Таким образом, электрошлаковая печь относится к сопротивательным плавильным печам.

1. Основной принцип электрошлакового переплава
При пропускании электрического тока за счёт тепла электрического сопротивления шлак переходит в высокотемпературное расплавленное состояние, образуя шлаковую ванну. Конец расходуемого электрода постепенно нагревается и плавится в шлаке, образуя капли расплава, которые стекают сквозь шлаковую ванну в металлическую ванну. За счёт принудительного охлаждения в кристаллизаторе жидкий металл постепенно затвердевает в электрошлаковый слиток.
В шлаковой и металлической ванне между шлаком и металлом (особенно металлическими каплями) протекает комплекс физико химических металлургических реакций, обеспечивающих дополнительное удаление примесей. Слиток затвердевает снизу вверх, при этом металлическая и шлаковая ванны непрерывно смещаются вверх. Поднимающаяся шлаковая ванна формирует тонкую шлаковую корку на внутренней поверхности кристаллизатора. Шлаковая корка обеспечивает гладкую поверхность слитка, снижает радиальный теплоотвод, большая часть тепла отводится водой донного водоохлаждаемого поддона сквозь тело слитка. Это способствует направленной кристаллизации снизу вверх и улучшает внутреннюю кристаллическую структуру слитка.
2. Достоинства и недостатки электрошлакового переплава
Оборудование для электрошлакового переплава относительно простое, технологический процесс легко поддаётся регулированию, капитальные вложения невелики. Метод эффективно удаляет неметаллические включения. Электрошлаковая сталь демонстрирует существенное улучшение выхода годного продукта, стабильности химического состава и механических свойств. Поэтому для многих материалов со специальными требованиями в первую очередь рассматривают производство методом электрошлакового переплава.
3. Исходное сырьё и получаемая продукция
♦ Электрошлаковые печи 0,5 2,0 т: для производства жаропрочных сплавов, авиационных подшипниковых сталей, быстрорежущих сталей, нержавеющих сталей;
♦ Печи 2,5 5 т: для легированных сталей;
♦ Печи 1,0 20 т: для получения плоских слитков (слябов);
♦ Печи 40 т и выше: для крупных слитков обычных легированных конструкционных сталей.
4. Развитие электрошлакового переплава
Общеизвестно, что чистота металла и структура кристаллизации являются двумя ключевыми факторами металлургического качества, современные технологии повышения качества металла уделяют большое внимание исследованиям по этим двум направлениям. Электрошлаковый переплав — эффективный метод повышения чистоты металла и улучшения структуры слитков.
Благодаря простоте оборудования, низким эксплуатационным расходам, гладкой поверхности слитков, хорошей горячей пластичности, высокому выходу годного продукта; ресурс работы изделий из электрошлаковой стали часто в три раза выше, чем у стали дуговой плавки, технология электрошлакового переплава получила бурное развитие в Китае.
С развитием внепечного рафинирования достигнут значительный прогресс в десульфурации и регулировании неметаллических включений. В связи с этим десульфурация и удаление включений перестали быть основными задачами электрошлакового переплава. Приоритетной задачей процесса стало управление направленной кристаллизацией для получения высококачественных слитков.
Высококачественная структура затвердевшего слитка предполагает однородность строения. Ключевое условие — максимальная стабильность условий среды (температурное поле, поле течения расплава) во время кристаллизации. Однородность структуры слитка ограничена возможностями системы управления для поддержания стабильного теплового режима затвердевания. Важный способ достижения стабильности — сквозное компьютерное управление процессом переплава по сложным специализированным программам (например, по амплитуде колебаний напряжения) для поддержания постоянной скорости плавки.
По сравнению с обычным электрошлаковым переплавом новое поколение электрошлаковых печей с системой поддержания постоянной скорости плавки имеет неоспоримые преимущества при выплавке жаропрочных сплавов, специальных нержавеющих сталей, высококачественных инструментальных и штамповых сталей:
1.Высокая воспроизводимость плавок: процесс переплава определяется не опытом оператора, а научными технологическими алгоритмами, обеспечивается стабильное и надёжное качество плавки.
2.Высокая стабильность переплава: встроенное программное обеспечение реализует многоуровневую замкнутую схему «корректировка слежение обратная связь корректировка», снижает влияние возмущений человеческого и нечеловеческого фактора.
3.Использование оригинального запатентованного программного алгоритма для регулирования межэлектродного зазора в процессе переплава, поддержание стабильного теплового режима кристаллизации для получения слитков с однородной структурой.
4.Как правило, комплектуются системой защитной атмосферы. Предотвращают загрязнение при вторичной переплавке на воздухе (рост газосодержания), угар активных элементов в стали и сплавах, а также загрязнение окружающей среды дымом и газами, выделяющимися при переплаве.
5.Применение полностью коаксиальной схемы токоподвода, повышает коэффициент использования электроэнергии при электрошлаковом переплаве. Удельный расход электроэнергии снижается до менее 1100 кВт·ч на тонну стали, экономия электроэнергии составляет более 30 %.
Продукция вакуумной плавки по сравнению со сталью, выплавленной на воздухе, отличается высокой чистотой, стабильностью химического состава и качества, хорошими показателями горячей обработки, усталостной прочности, высокотемпературных физических и механических свойств. Метод подходит не только для жаропрочных сталей и сверхжаропрочных сплавов, но и для магнитных материалов за счёт значительного улучшения их электромагнитных характеристик.
Кроме того, отличные эксплуатационные свойства демонстрируют вакуумно плавленные подшипниковые, пружинные, инструментальные, штамповые, нержавеющие стали. Особенно методы EBR и VAR исключают загрязнение от огнеупорных материалов, улучшают структуру затвердевания, снижают ликвацию химического состава и структуры, являются широко применяемыми технологиями вторичного переплава.
При этом разные методы специальной плавки предназначены для разных марок стали и обеспечивают разный уровень качества, каждый из них имеет свои уникальные области применения.